Πώς να συγκολλήσετε κάθετες και οριζόντιες ραφές με ηλεκτροσυγκόλληση: βήμα προς βήμα οδηγίες

Η ηλεκτροσυγκόλληση είναι μια τεχνολογία ένωσης της δομής των μετάλλων με θέρμανση και τήξη με ηλεκτρικό τόξο. Έχει αποκτήσει ευρεία διάδοση σε διάφορους τομείς της εθνικής οικονομίας, συμπεριλαμβανομένου του ιδιωτικού τομέα.
Ουσιαστικά, με αυτή τη μέθοδο μπορεί να πραγματοποιηθεί η συγκόλληση οποιωνδήποτε μετάλλων μεταξύ τους, λαμβάνοντας υπόψη τη θερμοκρασία του ηλεκτρικού τόξου (7000-8000 βαθμοί). Αλλά πριν στραφείτε σε αυτή την τεχνολογία, θα πρέπει να μάθετε πώς να συγκολλήσετε μια κάθετη ραφή με ηλεκτροσυγκόλληση και να κατανοήσετε την τεχνική για την επίτευξη μιας οριζόντιας ραφής.
Περιεχόμενα άρθρου:
- Συγκολλημένες ραφές: γενικοί ορισμοί
- Πώς να συγκολλήσετε μια κάθετη ραφή;
- Τεχνολογία συγκόλλησης οριζόντιας ραφής
- Ηλεκτρικό τόξο: έλεγχος του βέλτιστου μήκους
- Διαχείριση της θέσης του ηλεκτροδίου
- Παράμετροι ρεύματος και κίνηση ηλεκτροδίου
- Οδηγίες για τον αρχάριο συγκολλητή
- Συμπεράσματα και χρήσιμο βίντεο για το θέμα
Συγκολλημένες ραφές: γενικοί ορισμοί
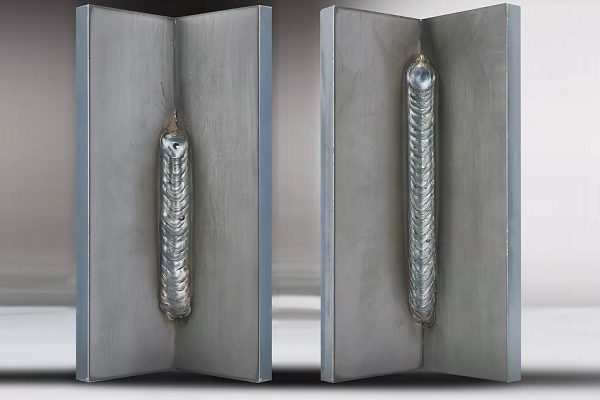
Η τεχνολογία συγκόλλησης μετάλλων συνδέεται στενά με την έννοια της συγκολλημένης ραφής. Αυτή σχηματίζεται κατά τη διαδικασία ψύξης του μετάλλου, το οποίο λιώνει με ηλεκτροσυγκόλληση τόξου.
Ανάλογα με τον τόπο εκτέλεσης της συγκόλλησης, η ραφή μπορεί να βρίσκεται οριζόντια ή κάθετα. Επιπλέον, η χωρική θέση της ραφής μπορεί να είναι κάτω, πλευρική ή πάνω.
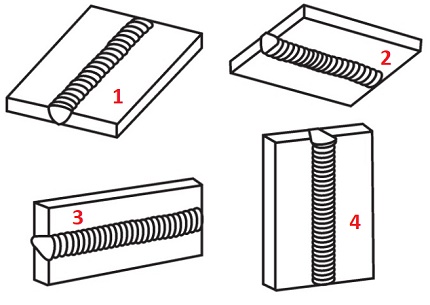
Η απλούστερη και ευκολότερη για εκτέλεση θεωρείται η τοποθέτηση συγκολλημένων ραφών στο επίπεδο του κάτω ορίζοντα. Υπό αυτές τις συνθήκες, το λιωμένο μέταλλο ελέγχεται αρκετά εύκολα.
Οι υπόλοιπες επιλογές θέσης των ραφών στον χώρο (πλευρική και πάνω) θεωρούνται τεχνολογικά δύσκολες για εκτέλεση, απαιτώντας μελέτη της τεχνικής συγκόλλησης και ανάπτυξη της αντίστοιχης εμπειρίας.
Πώς να συγκολλήσετε μια κάθετη ραφή;
Η δυσκολία ελέγχου της συγκόλλησης κατά τη δημιουργία κάθετης ραφής οφείλεται σε ένα συνηθισμένο φυσικό φαινόμενο – τη βαρύτητα. Αυτή ασκεί δύναμη στη μάζα του λιωμένου μετάλλου, το οποίο, όντας σε υγρή μορφή, κατευθύνεται προς τα κάτω.
Εδώ, οι ενέργειες του επαγγελματία συγκολλητή συνίστανται στο να μην επιτρέψουν στη λιωμένη μάζα να αποκολληθεί από το σημείο συγκόλλησης. Για να επιτευχθεί αυτό το αποτέλεσμα βοηθά ένα σταθερό ηλεκτρικό τόξο, το οποίο διατηρείται στην ελάχιστη επιτρεπόμενη απόσταση από το άκρο του ηλεκτροδίου έως τη λεκάνη συγκόλλησης.
Τεχνική από κάτω προς τα πάνω
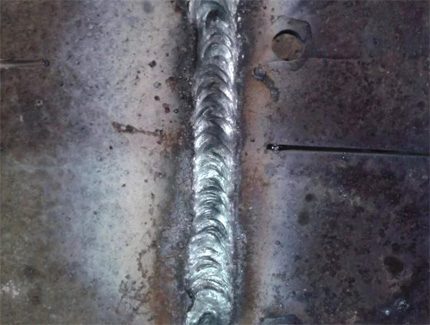
Ο κάθετος αρμός, κατά κανόνα, συγκολλάται με κίνηση του ηλεκτροδίου από το κάτω σημείο προς το πάνω. Αυτή η διαδρομή εξασφαλίζει πιο σταθερό έλεγχο, και το ηλεκτρικό τόξο συγκρατεί με σιγουριά τη λεκάνη με το λιωμένο μέταλλο, αποτρέποντας την εξάπλωση. Ακριβώς με το πέρασμα από κάτω προς τα πάνω επιτυγχάνεται η δημιουργία μιας κάθετης συγκόλλησης μέγιστης ποιότητας.
Φυσικά, πριν από την έναρξη της συγκόλλησης της κάθετης ραφής, πρέπει να προετοιμαστούν τα όρια του αρμού και να υποστούν επεξεργασία σύμφωνα με τις τεχνικές απαιτήσεις. Η συγκολλητική μηχανή πρέπει να ρυθμιστεί για τις συνθήκες συγκόλλησης (ρύθμιση ρεύματος, επιλογή ηλεκτροδίου).
Αρχικά, κατά μήκος της γραμμής του αρμού γίνονται μερικές σημειακές «προσκολλήσεις» – συγκόλληση με μικρή ραφή (1 – 2 cm). Σκοπός αυτών των ενεργειών – να αποφευχθεί κατά τη θέρμανση η μετατόπιση των συγκολλούμενων τεμαχίων λόγω θερμικής παραμόρφωσης.
Όταν γίνεται συγκόλληση κάθετης ένωσης, η γωνία συγκράτησης του ηλεκτροδίου σε σχέση με το επίπεδο στο οποίο θα τοποθετηθεί η ραφή διατηρείται εντός 45-90º.
Η οδηγία του συγκολλητή ορίζει τις ακόλουθες ενέργειες:
- Με την επαφή του ηλεκτροδίου με το μέταλλο ανάβει το τόξο.
- Γίνονται «προσωρινές συγκολλήσεις» σε 3-4 σημεία κατά μήκος της γραμμής της ένωσης από το κέντρο προς τις άκρες.
- Η συγκόλληση ξεκινά στο κατώτερο σημείο της γραμμής ένωσης.
- Η κίνηση του ηλεκτροδίου κατευθύνεται προς τα πάνω, η λίμνη συγκόλλησης διατηρείται στη ζώνη εργασίας.
Η προώθηση του ηλεκτροδίου πρέπει να γίνεται με μέτρια ταχύτητα. Το κύριο κριτήριο ταχύτητας – ο σχηματισμός βέλτιστης ποσότητας τήγματος της λίμνης συγκόλλησης.
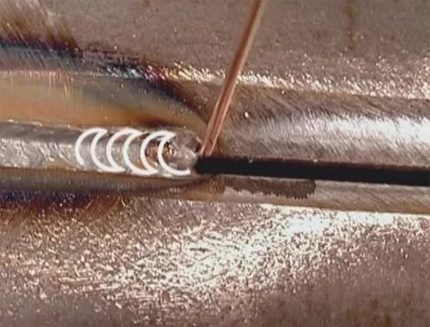
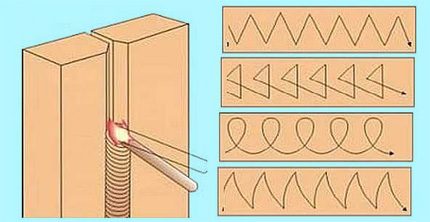
Ταυτόχρονα με την κάθετη κίνηση του ηλεκτροδίου επιτρέπονται εγκάρσιες ζιγκ-ζαγκ κινήσεις «μισοφέγγαρου», «ψαροκόκαλου» ή άλλου «σχεδίου». Ωστόσο, η τεχνική της εγκάρσιας κίνησης θεωρείται κατάλληλη μόνο σε μέταλλα με πάχος τοιχώματος άνω των 4 mm.
Συνιστάται η συγκόλληση μετάλλου με κάθετη ραφή σε ένα πέρασμα χωρίς διακοπή. Για αρχάριους συγκολλητές αυτό φαίνεται δύσκολο. Ωστόσο, η εμπειρία αποκτάται γρήγορα.
Τεχνική από πάνω προς τα κάτω
Οι έμπειροι συγκολλητές τοποθετούν εύκολα μια κάθετη ραφή με κίνηση του ηλεκτροδίου από πάνω προς τα κάτω. Ποιο είναι το τέχνασμα για την εκτέλεση αυτής της λειτουργίας;
Είναι απλό: ανάβοντας το ηλεκτρικό τόξο, το ηλεκτρόδιο τοποθετείται σε γωνία 90º ως προς το επίπεδο εργασίας. Μόλις το μέταλλο στο σημείο σχηματισμού του τόξου αρχίσει να λιώνει, η γωνία τοποθέτησης του ηλεκτροδίου αλλάζει σε 15-20º, χαμηλώνοντας ελαφρώς τη λαβή.
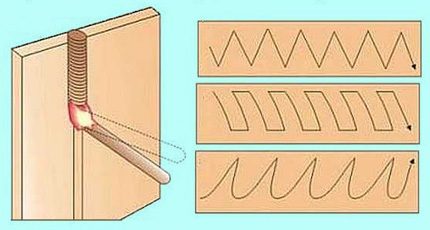
Η οδήγηση του ηλεκτροδίου κατά μήκος της γραμμής ένωσης παχύτοιχων μετάλλων γίνεται επίσης με εγκάρσια ζιγκ-ζαγκ «πριονωτής» ή «ορθογώνιας» μορφής. Ορισμένοι συγκολλητές χρησιμοποιούν τη μέθοδο της «κυματοειδούς» κατανομής του τήγματος.
Εν τω μεταξύ, η μέθοδος σχηματισμού κάθετης ραφής από πάνω προς τα κάτω συνοδεύεται από μεγάλες δυσκολίες για τον συγκολλητή. Ωστόσο, σύμφωνα με πολλούς ειδικούς, η συγκόλληση με αυτόν τον τρόπο δίνει καλύτερο αποτέλεσμα από άποψη ποιοτικών δεικτών.
Τεχνολογία συγκόλλησης οριζόντιας ραφής
Η ιδιαιτερότητα της συγκόλλησης οριζόντιας ραφής είναι σχεδόν ίδια με αυτήν της κάθετης. Οι τεχνικές λεπτομέρειες – και πάλι ο χειρισμός των γωνιών τοποθέτησης του ηλεκτροδίου.
Η κατεύθυνση κίνησης κατά τη διαδικασία συγκόλλησης των τεμαχίων στην ένωση μπορεί να επιλέγεται από το αριστερότερο σημείο έως το δεξιότερο σημείο ή αντίστροφα. Η συγκεκριμένη επιλογή κατεύθυνσης καθορίζεται από τον συγκολλητή, ανάλογα με τον βαθμό προσωπικής άνεσης.
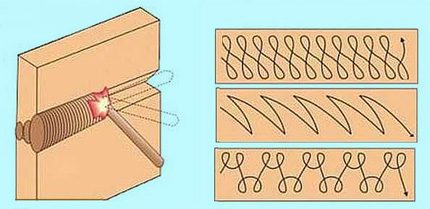
Αλλά πώς να συγκολλήσετε σωστά την οριζόντια ραφή με ηλεκτροσυγκόλληση, ώστε να αποκλειστεί η διαρροή του λιωμένου υλικού από την αυλάκωση λόγω της βαρύτητας που ενεργεί;
Εδώ ο συγκολλητής πρέπει να επιλέξει μια τέτοια θέση του ηλεκτροδίου, ώστε η δύναμη καύσης του ηλεκτρικού τόξου να είναι ισοδύναμη με τη δύναμη βαρύτητας των σταγόνων μετάλλου. Πιθανώς, θα χρειαστεί να ρυθμίσει την ένταση ρεύματος και να επιλέξει εμπειρικά τη βέλτιστη ταχύτητα μετακίνησης του ηλεκτροδίου.
Συνήθως, η συγκόλληση της οριζόντιας ραφής γίνεται συνεχόμενα μέχρι την πλήρη ολοκλήρωση. Ωστόσο, αν δεν καταφέρετε να ελέγξετε το λιωμένο υλικό (τη λεκάνη συγκόλλησης), μπορείτε να δοκιμάσετε να αλλάξετε τεχνική – να μεταβείτε σε κίνηση με περιοδική σβέση του τόξου.
Όλες αυτές οι λεπτομέρειες αποκτώνται με την απόκτηση εμπειρίας στην εκτέλεση εργασιών συγκόλλησης. Επομένως, μην απελπίζεστε αν από τις πρώτες προσπάθειες δεν τα καταφέρνετε.
Ο σχηματισμός της οριζόντιας ραφής του επιθυμητού πλάτους και βάθους διείσδυσης, κατά κανόνα, επιτυγχάνεται μέσω της προσεκτικής εγκάρσιας μετακίνησης του καυτού άκρου του ηλεκτροδίου από την άκρη του ενός ενωμένου τεμαχίου στην άκρη του άλλου.
Στη συγκόλληση μετάλλων πάχους έως 4 mm εφαρμόζονται διάφορες παραλλαγές του «σχεδίου» της εγκάρσιας κίνησης του ηλεκτροδίου. Δεν υπάρχουν συγκεκριμένες συστάσεις ως προς αυτό. Το σημαντικό είναι να επιτευχθεί το απαιτούμενο πλάτος ραφής και βάθος διείσδυσης.
Ηλεκτρικό τόξο: έλεγχος του βέλτιστου μήκους
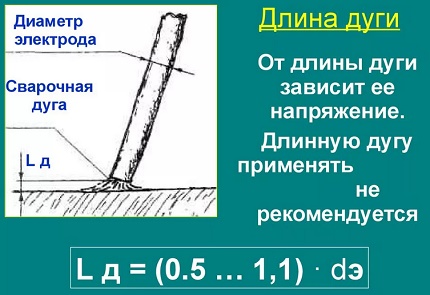
Το μέγεθος του διακένου μεταξύ του καυτού άκρου του ηλεκτροδίου και του επιπέδου του μετάλλου, επαρκές για το σχηματισμό ηλεκτρικής εκκένωσης, ονομάζεται μήκος τόξου. Μία από τις κύριες βάσεις της οδηγίας του συγκολλητή είναι ο έλεγχος του βέλτιστου μήκους τόξου.
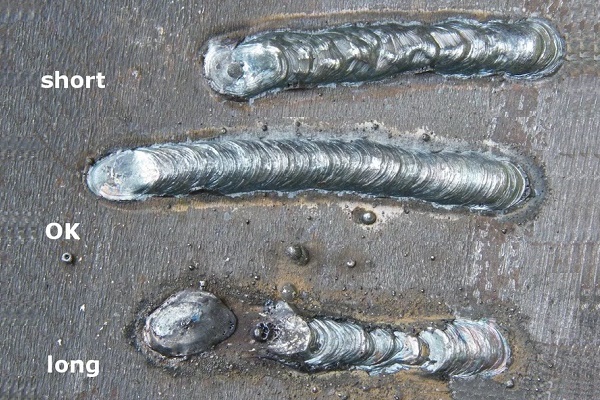
Θεωρητικά, στη λειτουργία συγκόλλησης μπορείτε να λάβετε τρία διαστήματα τόξου:
- κοντό (1 – 1,5 mm);
- μακρύ (3,5 – 6 mm);
- κανονικό (2 – 3 mm).
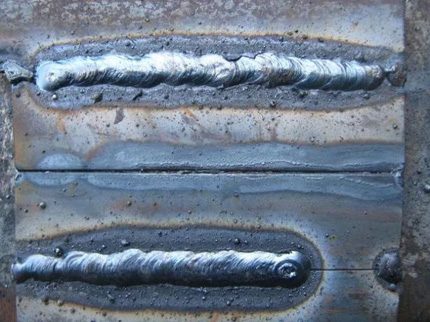
Για τη λειτουργία καύσης του κοντού τόξου, χαρακτηριστική είναι η ανεπαρκής θέρμανση του μετάλλου σε πλάτος. Στις άκρες της ραφής, σε τέτοιες περιπτώσεις, παρατηρείται η λεγόμενη «υποκοπή» – μια μικρή εσοχή. Η ύπαρξη μιας τέτοιας ατέλειας υποδηλώνει χαμηλά ποιοτικά χαρακτηριστικά της συγκολλημένης ραφής.
Η λειτουργία συγκόλλησης με μακρύ τόξο, κατά κανόνα, συνοδεύεται από περιοδική σβέση του. Εδώ παρατηρείται μικρή θέρμανση του μετάλλου σε βάθος. Δεν μπορεί να γίνει λόγος ούτε για καλή ποιότητα ραφής.
Έτσι, παραμένει η μοναδική επιλογή στην οποία πρέπει να εστιάσει ένας αρχάριος συγκολλητής – το κανονικό μήκος τόξου, το οποίο δεν πρέπει να υπερβαίνει Ld = 0,5-1,1 * Dε (Ld – μήκος τόξου· Dε – διάμετρος ηλεκτροδίου).
Διαχείριση της θέσης του ηλεκτροδίου
Η διαδικασία συγκόλλησης μπορεί να εκτελεστεί με το ηλεκτρόδιο υπό γωνία προς τα εμπρός, γωνία προς τα πίσω και ορθή γωνία. Εφαρμόζοντας οποιαδήποτε από αυτές τις τρεις τεχνικές, ο συγκολλητής μπορεί να δημιουργήσει ραφές σε διαφορετικές συνθήκες παραγωγής.
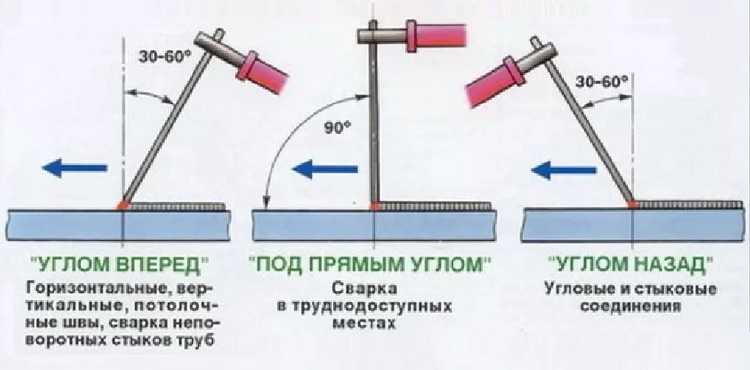
Έτσι, η τεχνική «γωνία προς τα εμπρός» χρησιμοποιείται παραδοσιακά για τη σύνδεση στοιχείων με οριζόντιες και κάθετες ραφές υπό συνθήκες ανώτερης διάταξης των εξαρτημάτων στο χώρο (συγκόλληση οροφής). Η ίδια τεχνική χρησιμοποιείται επιτυχώς για τη συγκόλληση μη περιστρεφόμενων αρμών σωλήνων ή κατά την κατασκευή μιας αυτοσχέδις σόμπας από φιάλη αερίου.
Κρατώντας το ηλεκτρόδιο αυστηρά υπό ορθή γωνία (90°), ο συγκολλητής εξασφαλίζει την εκτέλεση εργασιών σε δυσπρόσιτα σημεία. Τέλος, η τεχνική «γωνία προς τα πίσω» επιτρέπει την ποιοτική εκτέλεση εργασιών συγκόλλησης σε γωνιακές αρθρώσεις.
Τοποθετώντας το ηλεκτρόδιο «γωνία προς τα εμπρός», συνήθως εργάζονται με λεπτά μέταλλα. Σε αυτή τη θέση του ηλεκτροδίου λαμβάνεται μια ευρεία ραφή μικρού βάθους. Στα παχιά μέταλλα, αντίθετα, προσπαθούν να εφαρμόσουν την τεχνική «γωνία προς τα πίσω», εξασφαλίζοντας επαρκή θέρμανση του μετάλλου σε βάθος.
Παράμετροι ρεύματος και κίνηση ηλεκτροδίου
Η τιμή της έντασης ρεύματος και η ταχύτητα κίνησης του ηλεκτροδίου είναι σημαντικοί παράγοντες που επηρεάζουν την ποιότητα της ραφής. Η συγκόλληση με μεγάλα ρεύματα συνοδεύεται από θέρμανση του μετάλλου σε μεγάλο βάθος, επιτρέποντας την αύξηση της ταχύτητας κίνησης του ηλεκτροδίου. Υπό βέλτιστη αναλογία ρεύματος και ταχύτητας κίνησης του ηλεκτροδίου, επιτυγχάνεται μια ομοιόμορφη και ποιοτική ραφή.
Πίνακας αντιστοιχίας ρεύματος, ηλεκτροδίου, πάχους μετάλλου
| Ένταση ρεύματος, Α | Διάμετρος ηλεκτροδίου, mm | Πάχος μετάλλου, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Κατά τη μετακίνηση του ηλεκτροδίου με συγκεκριμένη ταχύτητα, πρέπει να λαμβάνεται υπόψη η ισχύς του τόξου. Η υπερβολικά γρήγορη τροφοδοσία του ηλεκτροδίου με χαμηλή ισχύ δεν μπορεί να εξασφαλίσει επαρκή θερμοκρασία προθέρμανσης.
Ως αποτέλεσμα, δεν θα καταφέρουμε να λιώσουμε το μέταλλο στο απαιτούμενο βάθος. Η ραφή απλώς «θα στρωθεί» στην επιφάνεια, μόλις «αγκιστρώνοντας» τα όρια των άκρων.
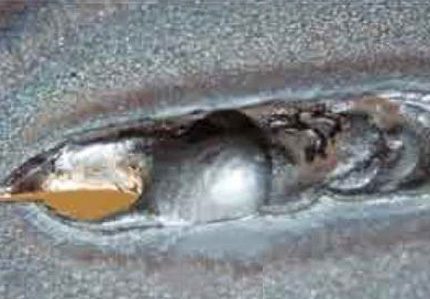
Αντιθέτως, σε συνθήκες υπερβολικά αργής προώθησης του ηλεκτροδίου δημιουργείται ατμόσφαιρα υπερθέρμανσης, που απειλεί με παραμόρφωση του μετάλλου στη γραμμή συγκόλλησης. Εάν τα μεταλλικά στοιχεία έχουν λεπτή δομή, το ισχυρό τόξο απλώς θα κάψει το μέταλλο.
Μπορείτε να εξασκηθείτε επιτυχώς στον τομέα του αρχάριου συγκολλητή και να βελτιώσετε τις δεξιότητές σας στην εκτέλεση ραφών κατά την κατασκευή σόμπας με χρησιμοποιημένο λάδι, η βάση του σώματος της οποίας είναι ένας μεταλλικός σωλήνας. Σας συνιστούμε να διαβάσετε τις χρήσιμες πληροφορίες.
Οδηγίες για τον αρχάριο συγκολλητή
Οι εργασίες συγκόλλησης επιτρέπεται να εκτελούνται μόνο με τη χρήση κατάλληλου εξοπλισμού.
Το τυπικό σετ περιλαμβάνει:
- Μπουφάν, παντελόνι, γάντια, παπούτσια από άφλεκτα, ανθεκτικά, στιβαρά υλικά.
- Καπέλο που καλύπτει πλήρως το πίσω μέρος του κεφαλιού.
- Ειδική προστατευτική μάσκα για το πρόσωπο και τα μάτια.
Για την πραγματοποίηση της συγκόλλησης, πρέπει να χρησιμοποιείτε μια λειτουργική συσκευή, της οποίας το ηλεκτρικό μέρος καλύπτεται από αξιόπιστο περίβλημα. Τα ηλεκτρικά καλώδια που αποτελούν μέρος της συσκευής πρέπει να έχουν άθικτη μόνωση και να αντιστοιχούν στα ηλεκτρικά χαρακτηριστικά της συσκευής.
Ο χώρος του συγκολλητή πρέπει να εξοπλιστεί με τραπέζι εργασίας, πηγές φωτός, γείωση, μέσα προστασίας από ηλεκτροπληξία και πυροσβεστικά μέσα.
Και επιπλέον, πριν από την έναρξη των εργασιών, πρέπει να μελετήσετε σχολαστικά τους κανόνες ηλεκτροσυγκόλλησης, να εξετάσετε και να μάθετε τις μεθόδους και τις επιλογές εκτέλεσης συνδέσεων.
Συμπεράσματα και χρήσιμο βίντεο για το θέμα
Σας προτείνουμε να παρακολουθήσετε ένα βίντεο πρακτικής συγκόλλησης: πώς γίνονται οι οριζόντιες και κάθετες ραφές:
Δεν είναι απαραίτητο να έχετε τα προσόντα ενός επαγγελματία συγκολλητή, αλλά είναι επιθυμητό να κατέχετε την τεχνική της συγκόλλησης. Χάρη στις υπάρχουσες δεξιότητες συγκόλλησης, ο άνθρωπος έχει περισσότερες ευκαιρίες για την υλοποίηση διαφόρων οικιακών έργων.
Εάν το επιθυμείτε, μπορείτε πάντα να μάθετε την τεχνολογία, και η πρακτική εμπειρία θα σας βοηθήσει να κατακτήσετε την τεχνική εκτέλεσης εργασιών σε υψηλό επίπεδο.
Θέλετε να μοιραστείτε τη δική σας εμπειρία στην εκτέλεση συγκολλήσεων; Γνωρίζετε λεπτομέρειες της διαδικασίας που δεν αναφέρονται στο άρθρο; Παρακαλούμε, γράψτε σχόλια στο παρακάτω πλαίσιο.
 Ηλεκτροσυγκόλληση για αρχάριους: λεπτομέρειες εργασιών συγκόλλησης και ανάλυση βασικών λαθών
 Πόσο κοστίζει η σύνδεση φυσικού αερίου σε ιδιωτική κατοικία: κόστος οργάνωσης παροχής αερίου
 Καλύτερα πλυντήρια με στεγνωτήριο: κατάταξη μοντέλων και συμβουλές για αγοραστές
 Τι είναι η θερμοκρασία χρώματος φωτός και οι λεπτομέρειες επιλογής θερμοκρασίας λαμπτήρων σύμφωνα με τις ανάγκες σας
 Αντικατάσταση θερμοσίφωνα αερίου σε διαμέρισμα: τεκμηρίωση αντικατάστασης + βασικοί κανόνες και απαιτήσεις