Ηλεκτροσυγκόλληση για αρχάριους: λεπτομέρειες εργασιών συγκόλλησης και ανάλυση βασικών λαθών

Ένα διαμέρισμα, και ακόμη περισσότερο μια ιδιωτική κατοικία, χρειάζονται τακτική διεξαγωγή εργασιών συντήρησης και επισκευής. Ο οικιακός τεχνίτης πρέπει να είναι γενικής χρήσης, ικανός να εκτελεί πολλές διαφορετικές εργασίες. Γι' αυτό οι τεχνίτες θέλουν να κατακτήσουν όσο το δυνατόν περισσότερες τεχνολογίες.
Μία από τις πιο ζητούμενες δεξιότητες είναι η ικανότητα εκτέλεσης εργασιών συγκόλλησης. Η πρακτική δείχνει ότι η καλύτερη επιλογή είναι η ηλεκτροσυγκόλληση για αρχάριους – η τεχνολογία είναι απλή και προσιτή σε όποιον θέλει να μάθει να τη χρησιμοποιεί. Πριν ξεκινήσετε την εκμάθηση της μεθόδου, θα πρέπει να εξοικειωθείτε με τη θεωρητική πλευρά του θέματος, συμφωνείτε;
Όλες οι απαραίτητες πληροφορίες παρουσιάζονται λεπτομερώς στο άρθρο μας. Περιγράψαμε την αρχή λειτουργίας της ηλεκτρικής συγκόλλησης και υποδείξαμε ποια συσκευή είναι καλύτερο να επιλέξετε για εργασία στο σπίτι. Επιπλέον, στο άρθρο παρατίθεται η βήμα προς βήμα τεχνολογία συγκόλλησης εξαρτημάτων, οι τρόποι εκτέλεσης ραφών, καθώς και αναφέρονται πιθανά ελαττώματα των συνδέσεων.
Περιεχόμενα άρθρου:
Τι είναι η ηλεκτροσυγκόλληση;
Ηλεκτρική ονομάζεται μία από τις μεθόδους συγκόλλησης, όταν για τη θέρμανση και την επακόλουθη τήξη μετάλλων χρησιμοποιείται ηλεκτρικό τόξο. Η θερμοκρασία του τελευταίου φτάνει τους 7000°C, που υπερβαίνει κατά πολύ τη θερμοκρασία τήξης των περισσότερων μετάλλων.
Η διαδικασία ηλεκτροσυγκόλλησης εξελίσσεται ως εξής. Για τον σχηματισμό και τη διατήρηση του ηλεκτρικού τόξου σε κατάσταση λειτουργίας, παρέχεται ρεύμα από τη συσκευή συγκόλλησης στο ηλεκτρόδιο.
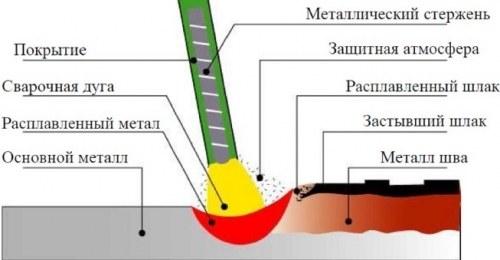
Όταν η ράβδος ηλεκτροδίου αγγίζει την επιφάνεια προς συγκόλληση, διέρχεται ρεύμα συγκόλλησης. Υπό την επίδρασή του και την επίδραση του ηλεκτρικού τόξου, το ηλεκτρόδιο και οι μεταλλικές ακμές των προς συγκόλληση στοιχείων αρχίζουν να λιώνουν. Από το τήγμα σχηματίζεται, όπως λένε οι συγκολλητές, η λεκάνη συγκόλλησης, στην οποία το λιωμένο ηλεκτρόδιο αναμειγνύεται με το βασικό μέταλλο.
Στην επιφάνεια της λεκάνης επιπλέει λιωμένη σκωρία, η οποία σχηματίζει μια προστατευτική μεμβράνη. Μετά την απενεργοποίηση του τόξου, το μέταλλο σταδιακά ψύχεται, σχηματίζοντας μια ραφή καλυμμένη με σκωρία. Μετά την πλήρη ψύξη του υλικού, αυτή απομακρύνεται.
Για τη συγκόλληση μπορούν να χρησιμοποιηθούν μη αναλώσιμα και αναλώσιμα ηλεκτρόδια. Στην πρώτη περίπτωση, για τον σχηματισμό της ραφής συγκόλλησης εισάγεται σύρμα πλήρωσης στο τήγμα, ενώ στη δεύτερη αυτό δεν απαιτείται. Για τον σχηματισμό και τη διατήρηση του ηλεκτρικού τόξου σε λειτουργία χρησιμοποιείται ειδικός εξοπλισμός.
Οι δεξιότητες στον τομέα της συγκόλλησης σε οικιακές συνθήκες απαιτούνται για την εκτέλεση ενός ευρέος φάσματος εργασιών:
Τι χρειάζεται για συγκόλληση στο σπίτι;
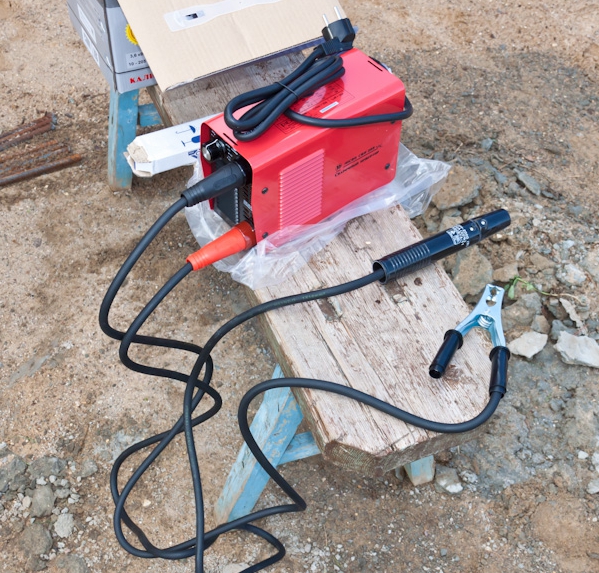
Για την εκτέλεση των εργασιών θα χρειαστεί, πρώτα απ' όλα, μια μηχανή συγκόλλησης. Υπάρχουν διάφορες ποικιλίες της.
Ας αποφασίσουμε σε ποια από αυτές να δώσουμε προτίμηση.
- Γεννήτρια συγκόλλησης. Το χαρακτηριστικό της γνώρισμα είναι η δυνατότητα παραγωγής ηλεκτρικής ενέργειας και χρήσης της για τη δημιουργία τόξου. Θα είναι χρήσιμη εκεί όπου δεν υπάρχει πηγή ρεύματος. Έχει εντυπωσιακές διαστάσεις, επομένως δεν είναι πολύ βολική στη χρήση.
- Μετασχηματιστής συγκόλλησης. Η συσκευή μετατρέπει την εναλλασσόμενη τάση που παρέχεται από το δίκτυο σε εναλλασσόμενη τάση διαφορετικής συχνότητας, η οποία απαιτείται για τη συγκόλληση. Οι συσκευές είναι απλές στη λειτουργία, αλλά έχουν σημαντικές διαστάσεις και αντιδρούν αρνητικά σε πιθανές αυξομειώσεις της τάσης του δικτύου.
- Ανορθωτής συγκόλλησης. Μια συσκευή που μετατρέπει την τάση που παρέχεται από το δίκτυο σε συνεχές ρεύμα, το οποίο είναι απαραίτητο για τον σχηματισμό του ηλεκτρικού τόξου. Διακρίνονται για τη συμπαγή τους σχεδίαση και την υψηλή απόδοση λειτουργίας.
Για εργασία στο σπίτι προτιμάται ένας ανορθωτής τύπου inverter. Συνήθως ονομάζονται απλά inverter. Ο εξοπλισμός έχει πολύ συμπαγείς διαστάσεις. Κατά τη λειτουργία κρεμιέται στον ώμο. Η αρχή λειτουργίας της συσκευής είναι αρκετά απλή.
Μετατρέπει το ρεύμα υψηλής συχνότητας σε συνεχές ρεύμα. Η εργασία με ρεύμα αυτού του τύπου εξασφαλίζει μια ραφή συγκόλλησης μέγιστης ποιότητας.
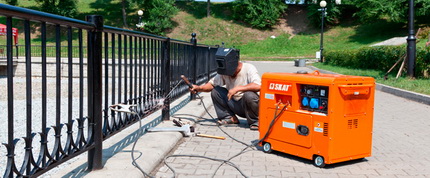
Οι inverter είναι οικονομικοί και λειτουργούν από οικιακό δίκτυο. Επιπλέον, είναι καλύτερο για έναν αρχάριο να εργάζεται με αυτούς. Είναι εξαιρετικά απλοί στη χρήση και παρέχουν σταθερό τόξο.
Μειονεκτήματα των μετατροπέων περιλαμβάνουν το υψηλότερο κόστος σε σύγκριση με άλλες συσκευές, την ευαισθησία στη σκόνη, την υγρασία και τις διακυμάνσεις τάσης. Κατά την επιλογή μετατροπέα για οικιακή συγκόλληση, δίνεται προσοχή στο εύρος τιμών του ρεύματος συγκόλλησης. Η ελάχιστη τιμή είναι 160-200 A.
Οι πρόσθετες λειτουργίες του εξοπλισμού μπορούν να διευκολύνουν την εργασία για τον αρχάριο.
Από αυτά τα ευχάριστα «μπόνους» αξίζει να σημειωθούν:
- Hot Start – σημαίνει αύξηση του αρχικού ρεύματος που παρέχεται κατά τη στιγμή ανάφλεξης του τόξου συγκόλλησης. Χάρη σε αυτό, η ενεργοποίηση του τόξου είναι πολύ πιο εύκολη.
- Anti-Stick – μειώνει αυτόματα το ρεύμα συγκόλλησης εάν η ράβδος ηλεκτροδίου κολλήσει. Αυτό διευκολύνει την αποκόλλησή της.
- Arc Force – αυξάνει το ρεύμα συγκόλλησης εάν το ηλεκτρόδιο πλησιάζει το τεμάχιο πολύ γρήγορα. Σε αυτή την περίπτωση δεν συμβαίνει κόλλημα.
Εκτός από τη μηχανή συγκόλλησης οποιουδήποτε τύπου, θα χρειαστούν ηλεκτρόδια. Η μάρκα τους είναι καλύτερο να επιλεγεί σύμφωνα με έναν ειδικό πίνακα, ο οποίος αναφέρει τον τύπο του υλικού που πρόκειται να συγκολληθεί.
Θα χρειαστεί επίσης μάσκα συγκόλλησης. Η καλύτερη είναι αυτή που φοριέται στο κεφάλι. Τα μοντέλα που πρέπει να κρατιούνται στο χέρι είναι εξαιρετικά άβολα.
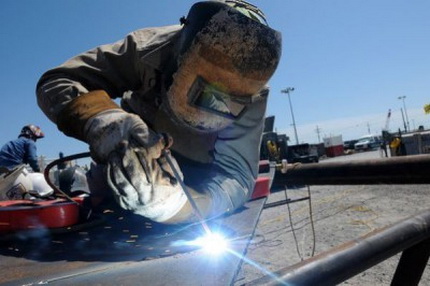
Η μάσκα μπορεί να έχει απλό σκούρο γυαλί ή το λεγόμενο «χαμαιλέοντα». Η τελευταία επιλογή είναι προτιμότερη, καθώς όταν εμφανίζεται το τόξο, το γυαλί σκουραίνει αυτόματα.
Η εργασία πρέπει να γίνεται μόνο με ειδικά ρούχα που προστατεύουν από πιτσιλίσματα και υπεριώδη ακτινοβολία. Αυτά μπορεί να είναι στενή φόρμα από βαμβάκι, μπότες ή ψηλά παπούτσια, γάντια από μουσαμά ή λάστιχο.
Τεχνολογία ηλεκτρικής συγκόλλησης
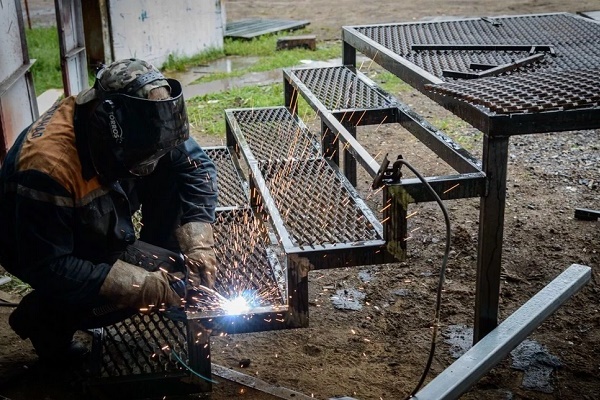
Το να μάθει κανείς πώς να συγκολλά σωστά εξαρτήματα με ηλεκτροσυγκόλληση, είναι καλύτερο υπό την καθοδήγηση έμπειρων συγκολλητών. Αν για κάποιους λόγους αυτό δεν είναι εφικτό, μπορείτε να το δοκιμάσετε μόνοι σας. Αρχικά, πρέπει να οργανώσετε σωστά τον χώρο εργασίας. Αυτό είναι πολύ σημαντικό, καθώς η συγκόλληση είναι μια διαδικασία υψηλής θερμοκρασίας και επομένως επικίνδυνη για πυρκαγιά.
Για την εργασία, πρέπει να επιλέξετε έναν πάγκο εργασίας ή οποιαδήποτε άλλη βάση από άκαυστο υλικό. Τα ξύλινα τραπέζια και παρόμοια είδη απαγορεύονται αυστηρά. Είναι προτιμότερο να μην υπάρχουν εύφλεκτα αντικείμενα κοντά στο σημείο όπου θα πραγματοποιηθεί η συγκόλληση.
Τοποθετήστε οπωσδήποτε έναν κουβά με νερό δίπλα σας για την κατάσβεση πιθανών εστιών φωτιάς. Επιπλέον, πρέπει να ορίσετε ένα ασφαλές σημείο όπου θα αποθηκεύονται τα υπολείμματα των χρησιμοποιημένων ηλεκτροδίων. Ακόμα και το μικρότερο από αυτά μπορεί να προκαλέσει πυρκαγιά.
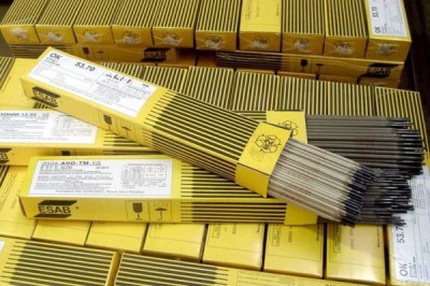
Για τις πρώτες ανεξάρτητες ραφές, πρέπει να προετοιμάσετε ένα άχρηστο κομμάτι μετάλλου και να επιλέξετε ηλεκτρόδια για αυτό. Οι ειδικοί συνιστούν σε τέτοιες περιπτώσεις τη χρήση ράβδων 3 χιλιοστών. Η μικρότερη διάμετρος χρησιμοποιείται για τη συγκόλληση λεπτών φύλλων, στα οποία δεν είναι άνετο να μαθαίνετε. Τα ηλεκτρόδια μεγαλύτερης διαμέτρου απαιτούν υψηλή ισχύ εξοπλισμού.
Ξεκινάμε με τον καθαρισμό του τμήματος μετάλλου όπου θα βρίσκεται η ραφή. Δεν πρέπει να υπάρχει σκουριά ή οποιεσδήποτε ακαθαρσίες.
Αφού προετοιμαστεί το εξάρτημα, παίρνουμε το ηλεκτρόδιο και το τοποθετούμε στη λαβή της μηχανής συγκόλλησης. Στη συνέχεια, παίρνουμε τον σφιγκτήρα «γείωσης» και τον στερεώνουμε σταθερά στο εξάρτημα. Ελέγχουμε ξανά το καλώδιο. Πρέπει να είναι τοποθετημένο στη βάση και καλά μονωμένο.
Τώρα πρέπει να επιλέξετε την ισχύ λειτουργίας του ρεύματος για τη μηχανή συγκόλλησης. Επιλέγεται ανάλογα με τη διάμετρο του ηλεκτροδίου. Ρυθμίζουμε την επιλεγμένη ισχύ στον πίνακα του εξοπλισμού συγκόλλησης.
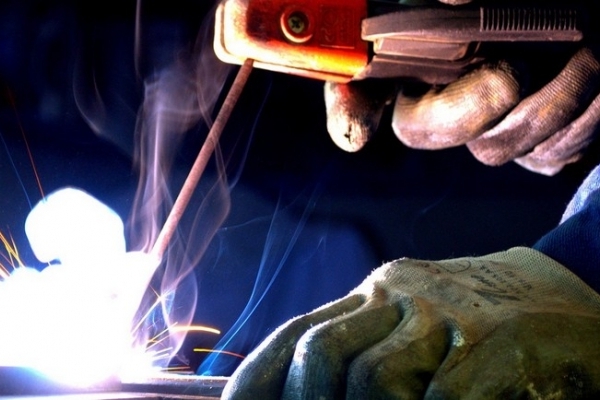
Το επόμενο βήμα είναι η ανάφλεξη του τόξου. Για αυτό, πρέπει να φέρετε το ηλεκτρόδιο κοντά στο εξάρτημα υπό γωνία περίπου 60° και να το μετακινήσετε πολύ αργά κατά μήκος της βάσης. Θα πρέπει να εμφανιστούν σπινθήρες. Μόλις συμβεί αυτό, αγγίζουμε ελαφρά το ηλεκτρόδιο στο εξάρτημα και αμέσως το ανυψώνουμε σε ύψος όχι μεγαλύτερο από 5 χιλιοστά.
Εκείνη τη στιγμή ανάβει το τόξο, το οποίο πρέπει να διατηρηθεί καθ' όλη τη διάρκεια της εργασίας. Το μήκος του πρέπει να είναι 3-5 χιλιοστά. Αυτή είναι η απόσταση μεταξύ του άκρου του ηλεκτροδίου και του τεμαχίου.
Διατηρώντας το τόξο σε κατάσταση λειτουργίας, πρέπει να θυμάστε ότι κατά τη διάρκεια της εργασίας το ηλεκτρόδιο καίγεται και γίνεται πιο κοντό. Εάν το ηλεκτρόδιο πλησιάσει υπερβολικά το τεμάχιο, μπορεί να συμβεί κόλλημα. Σε αυτήν την περίπτωση, πρέπει να το κουνήσετε ελαφρά προς το πλάι. Μπορεί το τόξο να μην ανάψει από την πρώτη φορά. Πιθανόν να μην επαρκεί η ισχύς του ρεύματος, οπότε πρέπει να την αυξήσετε.
Αφού ο αρχάριος συγκολλητής μάθει να ανάβει το τόξο και να το διατηρεί σε κατάσταση λειτουργίας, μπορεί να προχωρήσει στη δημιουργία μιας χάντρας συγκόλλησης. Αυτή είναι η απλούστερη από όλες τις λειτουργίες. Ανάβουμε το τόξο και αρχίζουμε να μετακινούμε το ηλεκτρόδιο πολύ ομαλά και προσεκτικά κατά μήκος της μελλοντικής ραφής.
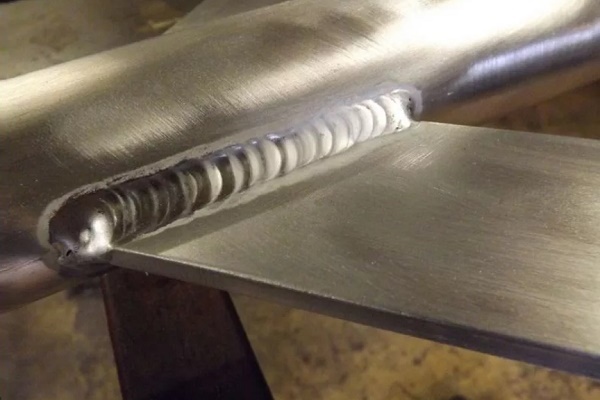
Κατά τη διάρκεια αυτού, εκτελούμε ταλαντωτικές κινήσεις που θυμίζουν ημισέληνο με μικρό πλάτος. Σαν να «μαζεύουμε» το λιωμένο μέταλλο προς το κέντρο του τόξου. Έτσι θα πρέπει να προκύψει μια ομοιόμορφη ραφή, που μοιάζει με χάντρα. Θα υπάρχουν μικρές κυματοειδείς προεξοχές μετάλλου. Αφού κρυώσει η ραφή, πρέπει να χτυπήσετε την σκωρία.
Μέθοδοι συγκόλλησης τόξου – τρόποι συγκόλλησης
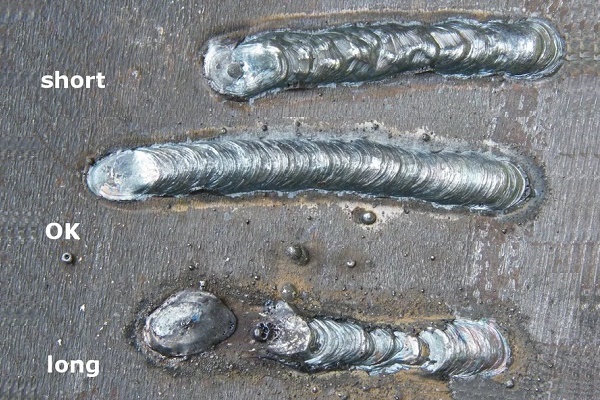
Για να αποκτήσετε μια ποιοτική ραφή, πρέπει να μάθετε να διατηρείτε και στη συνέχεια να μετακινείτε το τόξο. Η ποιότητα επηρεάζεται ιδιαίτερα από το μήκος του ηλεκτρικού τόξου. Εάν είναι μεγαλύτερο από 5 χιλιοστά, θεωρείται μακρύ.
Σε αυτήν την περίπτωση, συμβαίνει νιτροποίηση και οξείδωση του λιωμένου μετάλλου. Διασκορπίζεται σε σταγόνες, οπότε η ραφή γίνεται πορώδης και ανεπαρκώς ανθεκτική. Με πολύ κοντό τόξο μπορεί να προκύψει ατελής διείσδυση.
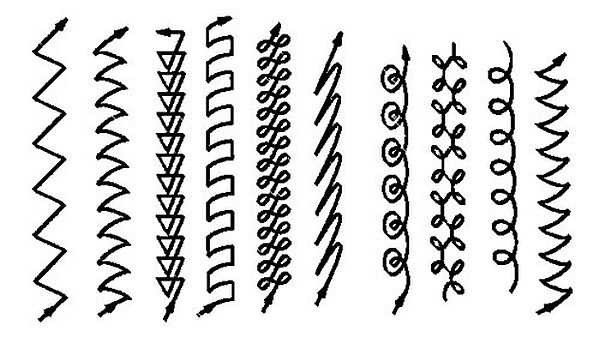
Για την εκτέλεση συγκόλλησης χρησιμοποιούνται διάφορες μέθοδοι. Ας εξετάσουμε λεπτομερώς τις βασικές.
Επιλογή #1: κάτω συνδέσεις πιστοκόλλησης
Ο πιο διαδεδομένος και απλός τρόπος σύνδεσης εξαρτημάτων. Για πάχος μετάλλου έως 0,8 cm χρησιμοποιείται αμφίπλευρη συγκόλληση. Για συνδέσεις από μέταλλο λεπτότερο από 0,4 cm εκτελείται μόνο μονόπλευρη συγκόλληση.
Για την εργασία επιλέγονται ηλεκτρόδια με διάμετρο ίση με το πάχος του μετάλλου. Εάν ξεπερνά τα 8 mm, η συγκόλληση γίνεται με λοξοτομή. Η γωνία λοξοτομής είναι περίπου 30°.
Η συγκόλληση εκτελείται σε πολλές διαδρομές. Συνιστάται η χρήση αποσπώμενων υποστρωμάτων από χάλυβα ή χαλκό για την αποφυγή διάτρησης. Η πρώτη διαδρομή γίνεται με ηλεκτρόδιο μικρής διαμέτρου, όχι μεγαλύτερη από 4 mm.
Κατά την εκτέλεση της πρώτης ραφής, η ακρίβεια και το βάθος διείσδυσης είναι πολύ σημαντικά. Μετά την εφαρμογή της, δεν θα πρέπει να υπάρχει λιωμένο μέταλλο πίσω από τις ακμές.
Για τη δεύτερη και όλες τις επόμενες διαδρομές χρησιμοποιούνται ράβδοι ηλεκτροδίου μεγαλύτερης διαμέτρου. Επιλέγονται για την ποιοτική πλήρωση της εσοχής που σχηματίζεται μεταξύ των ακμών.
Το ηλεκτρόδιο κινείται αργά κατά μήκος της ραφής, εκτελώντας ταλαντευτικές κινήσεις, κουνώντας το ηλεκτρόδιο πέρα-δώθε, για να γεμίσουν πλήρως τα κενά με λιωμένο μέταλλο.
Επιλογή #2: κάτω γωνιακές συνδέσεις
Οι έμπειροι συγκολλητές υποστηρίζουν ότι μπορούν να επιτευχθούν καλά αποτελέσματα αν συγκολλούνται γωνίες «σε σχήμα βάρκας». Αυτό σημαίνει ότι τα συνδεόμενα εξαρτήματα τοποθετούνται υπό γωνία 45° ή άλλη.
Με αυτόν τον τρόπο εξασφαλίζεται η μέγιστη ποιότητα διείσδυσης στα τοιχώματα του τεμαχίου, και μειώνεται ο κίνδυνος υποκοπής και ελλιπούς σύντηξης. Αυτή η μέθοδος συγκόλλησης επιτρέπει την εναπόθεση ραφών μεγάλης διατομής σε μία διαδρομή.
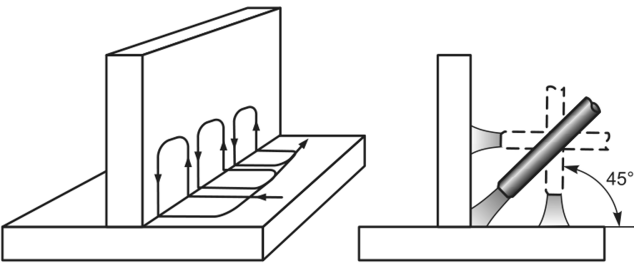
Διακρίνονται δύο τύποι συγκόλλησης «σε βάρκα» – σε συμμετρική και σε ασύμμετρη:
- Η κλίση των εξαρτημάτων είναι 45°. Η πιθανότητα υπερχείλισης ή υποκοπής ενός από τα τοιχώματα είναι ελάχιστη. Η συγκόλληση αντίστροφης και ευθείας πολικότητας πραγματοποιείται με μέγιστες τιμές ρεύματος. Κατά τη διεξαγωγή συγκόλλησης αντίστροφης πολικότητας, το μήκος του ηλεκτρικού τόξου πρέπει να είναι ελάχιστο.
- Η κλίση των εξαρτημάτων υπό γωνία 60° ή 30° – ασύμμετρη «βάρκα». Αυτή η επιλογή είναι πολύ βολική όταν οι εργασίες εκτελούνται σε δυσπρόσιτα σημεία, καθώς το εύρος κίνησης του ηλεκτροδίου είναι μικρό. Ο συγκολλητής κατευθύνει το τόξο στη ρίζα της ραφής, ενώ πρέπει να προσέχει να μην βγει εκτός των ορίων της μελλοντικής ραφής. Επίσης, δεν επιτρέπεται η εναπόθεση υπερβολικά μεγάλης ποσότητας μετάλλου σε ένα πέρασμα.
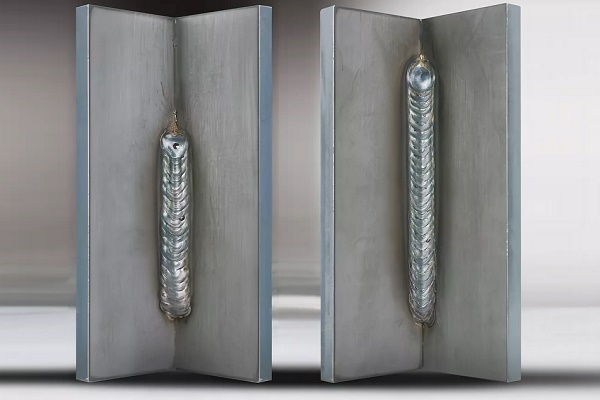
Οι γωνιακές συνδέσεις μπορεί να είναι τύπου Τ, επομένως είναι απαραίτητο να μάθετε πώς να συγκολλάτε σωστά και χωρίς λάθη το μέταλλο με ηλεκτροσυγκόλληση σε πολλά περάσματα.
Η χρήση ενός περάσματος είναι δυνατή μόνο όταν συγκολλούνται απλές κατασκευές με πλευρές που σχηματίζουν γωνία 45° σε γωνιακή ραφή. Η διάμετρος του ηλεκτροδίου σε αυτή την περίπτωση δεν μπορεί να υπερβαίνει το πάχος του μετάλλου περισσότερο από 0,15-0,3 εκ.
Η τυπική πολυπερατή συγκόλληση τύπου Τ εκτελείται ως εξής. Για το πρώτο πέρασμα χρησιμοποιείται ηλεκτρόδιο μεγαλύτερης διαμέτρου από αυτά που επιλέγονται για τα επόμενα περάσματα. Για παράδειγμα, χρησιμοποιείται ηλεκτρόδιο του οποίου οι διαστάσεις κυμαίνονται από 0,4 έως 0,6 εκ.
Η συγκόλληση πραγματοποιείται ομαλά, χωρίς εγκάρσιες ταλαντωτικές κινήσεις. Κατά την εκτέλεση των υπόλοιπων περασμάτων, αυτές εκτελούνται υποχρεωτικά. Είναι σημαντικό το εύρος των ταλαντώσεων να βρίσκεται εντός του επιτρεπόμενου πλάτους της ραφής.
Ένα ακόμη σημαντικό σημείο. Κατά την εκτέλεση συγκόλλησης τύπου Τ γωνιακής σύνδεσης, το ηλεκτρικό τόξο πρέπει πάντα να ανάβει στο οριζόντιο πέλμα.
Κατά την εκτέλεση ηλεκτροσυγκόλλησης γωνιών με τα χέρια σας, μπορείτε να εφαρμόσετε τύπο σύνδεσης με επικάλυψη. Σε αυτή την περίπτωση, τα προς συγκόλληση εξαρτήματα τοποθετούνται το ένα πάνω στο άλλο με επικάλυψη. Το τόξο στη συγκόλληση ευθείας πολικότητας πρέπει να είναι κοντό, ενώ στην αντίστροφη όσο το δυνατόν πιο κοντό. Κατευθύνουν το τόξο ακριβώς στη ρίζα της σύνδεσης.
Κατά τη διάρκεια της συγκόλλησης, πρέπει να εκτελούνται με το ηλεκτρόδιο μικρές σε εύρος παλινδρομικές κινήσεις. Με αυτόν τον τρόπο θα καταφέρετε να θερμάνετε ομοιόμορφα ολόκληρη την περιοχή της σύνδεσης. Σε αυτή την περίπτωση, η λίμνη συγκόλλησης θα γεμίσει ομοιόμορφα και η ραφή θα είναι κυρτή και πλήρους μεγέθους.
Επιλογή #3: κάθετες ραφές
Οι κάθετες ραφές εκτελούνται μόνο με κοντό τόξο. Η ένταση του ρεύματος εργασίας πρέπει να είναι 10%-20% μικρότερη από ό,τι κατά τη διαδικασία συγκόλλησης εξαρτημάτων σε κάτω θέση. Αυτές οι απαιτήσεις είναι εύκολα εξηγήσιμες.
Η μικρότερη ένταση ρεύματος σημαίνει ότι το λιωμένο υγρό μέταλλο δεν θα ρέει από τη λίμνη συγκόλλησης. Το μικρότερο τόξο είναι πιο εύχρηστο.
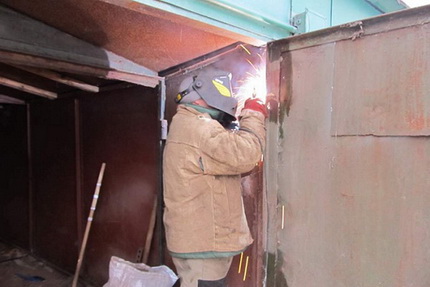
Οι έμπειροι συγκολλητές προτιμούν να συγκολλούν κάθετες ραφές από κάτω προς τα πάνω. Η ηλεκτρική αψίδα ανάβει στο χαμηλότερο σημείο της μελλοντικής ραφής. Στη συνέχεια, προετοιμάζουν μια μικρή οριζόντια επιφάνεια, οι διαστάσεις της οποίας αντιστοιχούν στη διατομή της μελλοντικής ραφής.
Στη συνέχεια, μετακινούν αργά τη ράβδο ηλεκτροδίου προς τα πάνω. Κατά τη διάρκεια αυτού, εκτελούνται υποχρεωτικά κινήσεις εγκάρσια ως προς την ένωση.
Αυτές μπορεί να είναι σε σχήμα δέντρου (ψαροκόκαλο), γωνίας ή ημισελήνου. Η τελευταία επιλογή είναι η απλούστερη στην εκτέλεση. Επιπλέον, είναι σημαντικό να τηρείται η σωστή θέση του ηλεκτροδίου. Θεωρητικά, η καλύτερη διείσδυση επιτυγχάνεται όταν η ράβδος είναι τοποθετημένη κάθετα στη ραφή, δηλαδή οριζόντια.
Οι ραφές συγκόλλησης άκρων χαρακτηρίζονται από τα ακόλουθα κριτήρια:
Η πρακτική δείχνει ότι σε αυτή τη θέση της ράβδου ηλεκτροδίου, το υγρό μέταλλο ρέει κατά μήκος της ραφής. Για να αποφευχθεί αυτό, η γωνία κλίσης της ράβδου επιλέγεται μεταξύ 45°-50°. Αυτή είναι η βέλτιστη επιλογή για κάθετη συγκόλληση. Για τη συγκόλληση τεμαχίων από κάτω προς τα πάνω, επιλέγονται ηλεκτρόδια με διάμετρο που δεν υπερβαίνει τα 0,4 cm.
Επιλογή #4: εξαρτήματα σωλήνων
Σε οικιακές συνθήκες, συχνά χρειάζεται να θυμάται κανείς πώς να συγκολλήσει έναν μεταλλικό σωλήνα με ηλεκτροσυγκόλληση. Στο πλάι του τεμαχίου συνήθως εκτελείται κάθετη ραφή, στην περιφέρεια – οριζόντια. Οι χαλύβδινοι σωλήνες συγκολλούνται σε σύνδεση άκρων. Όλες οι ακμές πρέπει υποχρεωτικά να συγκολλούνται καλά.
Προκειμένου οι εσωτερικές εναποθέσεις στο σωλήνα να είναι ελάχιστες, το ηλεκτρόδιο φέρεται στο τεμάχιο υπό γωνία όχι μεγαλύτερη από 45°. Το πλάτος της ραφής πρέπει να είναι 0,6-0,8 cm, το ύψος – 0,2-0,3 cm.
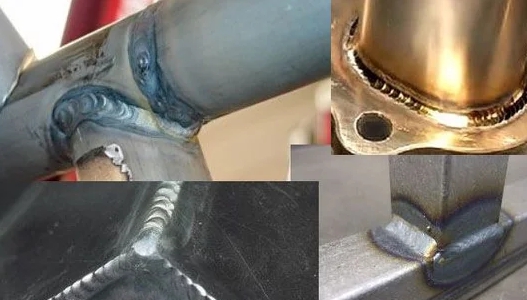
Πριν από την έναρξη των εργασιών συγκόλλησης, τα προς σύνδεση εξαρτήματα καθαρίζονται σχολαστικά. Εξετάζονται τα άκρα των σωλήνων. Αν είναι παραμορφωμένα, διορθώνονται ή κόβονται με τη βοήθεια κοπτήρα σωλήνων. Στη συνέχεια, καθαρίζονται μέχρι μεταλλικής λάμψης οι ακμές των εξαρτημάτων από μέσα και από έξω σε απόσταση τουλάχιστον 1 cm από την άκρη. Έπειτα προχωρούν στη συγκόλληση.
Η ένωση συγκολλάται χωρίς διακοπή μέχρι να συγκολληθεί πλήρως. Για μη περιστρεφόμενες ενώσεις σωλήνων με τοιχώματα πάχους έως 0,6 mm, εκτελούνται δύο περάσματα συγκόλλησης, για εξαρτήματα με τοιχώματα πάχους από 0,6 έως 1,2 cm – τρία περάσματα, για εξαρτήματα με τοιχώματα πάχους άνω των 1,9 cm – τέσσερα περάσματα.
Ταυτόχρονα, κάθε επόμενη ραφή εφαρμόζεται μόνο αφού αφαιρεθεί η σκωρία από την προηγούμενη.
Η ποιότητα της πρώτης ραφής είναι η πιο σημαντική. Κατά τη διεκπαίρωσή της, πρέπει να λιώσουν πλήρως όλες οι αμβλύσεις και οι ακμές. Δεν πρέπει να υπάρχουν ρωγμές, ούτε οι πιο μικρές. Εάν υπάρχουν, τις λειώνουν ή τις κόβουν. Στη συνέχεια, το τμήμα ξανασυγκολλάται. Αντίστοιχα εκτελείται η συγκόλληση περιστρεφόμενων σωλήνων.
Πιθανά ελαττώματα συγκολλητικών συνδέσεων και ραφών
Η ηλεκτρική συγκόλληση είναι μια περίπλοκη διαδικασία και δεν προχωρεί πάντα ομαλά.
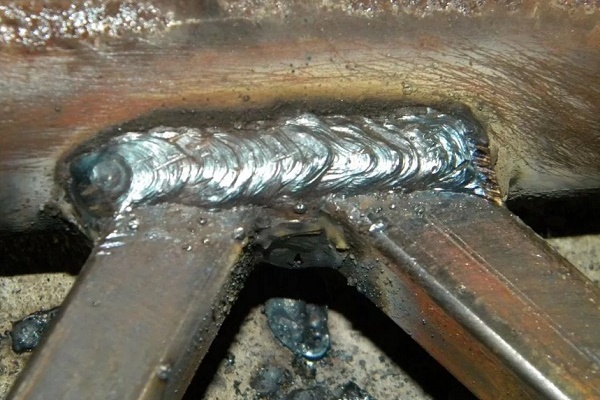
Ως αποτέλεσμα σφαλμάτων στην εργασία, οι ραφές και οι συνδέσεις μπορεί να έχουν διάφορα ελαττώματα, μεταξύ των οποίων:
- Κρατήρες. Μικρές εγκοπές στη χάντρα της ραφής συγκόλλησης. Μπορεί να εμφανιστούν ως αποτέλεσμα διάρρηξης του τόξου ή σφάλματος στην εκτέλεση του τελικού τμήματος της ραφής.
- Πόροι. Η ραφή συγκόλλησης γίνεται πορώδης λόγω ρύπανσης των ακμών των εξαρτημάτων με σκουριά, λάδι κ.λπ. Επιπλέον, η πορώδης υφή μπορεί να εμφανιστεί σε περίπτωση πολύ γρήγορης ψύξης της ραφής, σε υψηλή ταχύτητα συγκόλλησης και όταν χρησιμοποιούνται μη στεγνά ηλεκτρόδια.
- Υποκοπές. Εμφανίζονται ως μικρές εγκοπές και από τις δύο πλευρές της χάντρας. Εμφανίζονται όταν τα ηλεκτρόδια μετατοπίζονται προς την κατεύθυνση του κάθετου τοιχώματος κατά τη συγκόλληση γωνιακών συνδέσμων. Εκτός αυτού, υποκοπές σχηματίζονται κατά την εργασία με μακρύ τόξο ή όταν οι τιμές του ρεύματος συγκόλλησης είναι πολύ υψηλές.
- Εγκλείσματα σκωρίας. Μέσα στη χάντρα συγκόλλησης υπάρχουν κομμάτια σκωρίας. Αυτό μπορεί να συμβεί λόγω ρύπανσης των ακμών, υψηλής ταχύτητας συγκόλλησης ή εάν το ρεύμα συγκόλλησης είναι πολύ χαμηλό.
Αυτά είναι τα πιο συχνά απαντώμενα ελαττώματα ραφών συγκόλλησης, αλλά μπορεί να υπάρχουν και άλλα.
Πρόσθετες πληροφορίες για τη συγκόλληση κάθετων και οριζόντιων ραφών με ηλεκτροσυγκόλληση παρουσιάζονται σε αυτό το άρθρο.
Συμπεράσματα και χρήσιμο βίντεο για το θέμα
Χαρακτηριστικά συγκόλλησης σωλήνων:
Πώς να επιλέξετε σωστά τον μετατροπέα συγκόλλησης:
Εάν το επιθυμείτε, οποιοσδήποτε οικιακός τεχνίτης μπορεί να κατακτήσει τα βασικά της συγκόλλησης. Δεν είναι τόσο δύσκολο. Θα χρειαστεί υπομονή, προσοχή και, φυσικά, ακριβής εκτέλεση όλων των οδηγιών. Όλα θα είναι πιο εύκολα εάν η διαδικασία εκμάθησης μιας νέας δεξιότητας πραγματοποιείται υπό την καθοδήγηση ενός έμπειρου ειδικού.
Έχετε προσωπική εμπειρία στη σύνδεση εξαρτημάτων με ηλεκτροσυγκόλληση; Θέλετε να μοιραστείτε τις γνώσεις που έχετε αποκτήσει ή να κάνετε ερωτήσεις σχετικά με το θέμα; Παρακαλώ, αφήστε σχόλια και συμμετέχετε στις συζητήσεις – η φόρμα για τα σχόλια βρίσκεται παρακάτω.
 Πώς εκτελείται η συγκόλληση πολυαιθυλενικών σωλήνων: οδηγίες για την εκτέλεση εργασιών
 Μηχανή συγκόλλησης για σωλήνες πολυαιθυλενίου: ποια να αγοράσετε καλύτερα και πώς να τη χρησιμοποιείτε σωστά
 Θερμοκρασία συγκόλης σωληνών πολυπροπυλενίου: βασικά στάδια αυτόνομής συγκόλλησής + πίνακας τίμών
 Πώς να συγκολλήσετε κάθετες και οριζόντιες ραφές με ηλεκτροσυγκόλληση: βήμα προς βήμα οδηγίες
 Πόσο κοστίζει η σύνδεση φυσικού αερίου σε ιδιωτική κατοικία: κόστος οργάνωσης παροχής αερίου
 Καλύτερα πλυντήρια με στεγνωτήριο: κατάταξη μοντέλων και συμβουλές για αγοραστές
 Τι είναι η θερμοκρασία χρώματος φωτός και οι λεπτομέρειες επιλογής θερμοκρασίας λαμπτήρων σύμφωνα με τις ανάγκες σας
 Αντικατάσταση θερμοσίφωνα αερίου σε διαμέρισμα: τεκμηρίωση αντικατάστασης + βασικοί κανόνες και απαιτήσεις
Ευχαριστώ! Έμαθα πολλά χρήσιμα πράγματα για τον εαυτό μου. Πώς να κάνετε σωστά τη συγκόλληση τετράγωνων σωλήνων υπό γωνία 90;
Χρήσιμο βίντεο, κατά τη γνώμη μου, ειδικά για αρχάριους.
Ευχαριστώ! Ήταν πολύ ενδιαφέρον να το δω.
Ευχαριστώ για τις πληροφορίες.